


Silikon Çelik Kaplama Prosesine Giriş (1)
Nov 27, 2023
Mesaj bırakın
GNEE Odaklı Silikon Çelik
Sıcak haddelenmiş silikon çelik saclarla karşılaştırıldığında,soğuk haddelenmiş silikon çelikLevhaların belirgin özelliği, üretim sürecinde yüzeyin bir kaplama tabakası ile kaplanmasıdır. Bu kaplama sadece yüksek yalıtım özelliklerine sahip olmakla kalmaz, aynı zamanda korozyon direncine ve işlenebilirliğe de sahiptir. , iyi ısı direnci, yönlendirilmiş çeliğin yüzey kaplaması manyetik özellikleri geliştirebilir. Bitmiş sıcak haddelenmiş malzemenin ara katman yalıtımısilikon çelik sacesas olarak vernikte ıslatma ve dekapaj ve ardından kurutma ile tamamlanır. Size silikon çeliğin kaplama işlemini tanıtayım:
Şu anda kullanılan yalıtım kaplamasıyönlendirilmemiş silikon çelikyarı organik kaplama (T4 kromat-organik reçine) olarak adlandırılan inorganik-organik hibrit bir yalıtım kaplamasıdır: T0: su, borik asit (H3BO3), kromik anhidrit (CrO3), Katkı maddeleri, vb. ; T0 özgül ağırlık (1,161~1,175g/cm3, 25 derece).
Kaplama sıvısının kalitesini etkileyen ana nedenler
(1) Sıcaklığın etkisi
Sıcaklık arttıkça T4 kaplama sıvısının etkili depolama süresi kısalır, yani 10 derece -5 gün, 20 derece -3 gün ve 30 derece -2 gün.
(2) Zamanın etkisi
Aynı sıcaklıkta, zaman geçtikçe kaplama sıvısının rengi giderek koyulaşır ve sonunda bozularak hurdaya çıkar. Sıcaklığın kaplama sıvısı üzerindeki etkisi nedeniyle kaplama sistemi, ortam olarak suyun kullanıldığı ayrı bir soğutma sistemine sahiptir. Sirkülasyon pompası, her bir soğutma noktasına (sirkülasyon tankı ve depolama tankı dahil) soğuk su iletir. Tankın içinde dağıtılmış yılan şeklinde tüpler bulunur ve soğuk su tüpün içindeki sürekli sirkülasyon, kaplama sıvısının sıcaklığını aynı seviyede tutar.<20°C. This ensures the freshness of the coating fluid.
Kaplama sıvısı üzerinde zamanın etkisi nedeniyle, üretim sürecinde kaplama sıvısı mümkün olan en kısa sürede tüketilmeli ve ardından kaplama sıvısının bozulmasını ve kaplamanın zayıf olmasına neden olmasını önlemek için taze kaplama sıvısı eklenmelidir; ünite arıza ve bakımla karşılaştığında, kurulum sistemini durdurun, sirkülasyon tankı ve depolama tankındaki kaplama sıvısını derhal boşaltın ve kaplama sıvısının topaklanıp bozulma sonrasında pompa ve boruları tıkamasını önlemek için suyla yıkayın.
(3) Kaplama miktarı kontrolü
Kaplama miktarı: Çelik şeridin birim alanı başına kaplamanın g/m2 cinsinden ağırlığı. Kaplamanın kapsamlı performansını sağlamak amacıyla, optimum kaplama miktarının hedef değerini ve kontrol aralığını belirlemek için çeşitli kaplamaların önceden test edilmesi gerekir.
Kaplama miktarını etkileyen faktörler
(1) Kaplama sıvısının özgül ağırlığı: özgül ağırlık ne kadar yüksek olursa kaplama miktarı da o kadar yüksek olur;
(2) Birim hız: Kaplama silindiri takip eden bir silindir olduğundan kaplama miktarı birim hız ile orantılıdır. Hız ne kadar yüksek olursa kaplama miktarı da o kadar kalın olur;
(3) Kaplama merdanesinin azaltılması: Kaplama miktarı, kaplama merdanesinin azaltılmasıyla ters orantılıdır. İndirgeme ne kadar büyük olursa kaplama o kadar ince olur;
(4) Kaplama silindirinin silindir şekli: Kaplama silindiri aside dayanıklı kauçuktan yapılmıştır. Silindir şekli faktörleri, kauçuk silindirin sertliğini, çapını, açısını, derinliğini, diş sayısını vb. içerir. Oluk ne kadar geniş ve derin olursa, diş sayısı da o kadar fazla olur ve kaplama da o kadar kalın olur.
Kaplama silindirinin ekipman prensibi
(1) Silindir tipi faktörü nedeniyle aynı model kaplama silindirini seçmeye çalışın;
(2) Yer çekimi etkisinden dolayı, alt yüzeydeki kaplama miktarı nispeten incedir, bu nedenle alt silindir olarak yüksek sertliğe, küçük çapa ve derin oluklara sahip bir kaplama silindiri kullanılmalıdır;
(3) Kaplama silindirleri çift olarak değiştirilmelidir.
Püskürtme açısını ve kaplama sıvısının püskürtme miktarını ayarlayın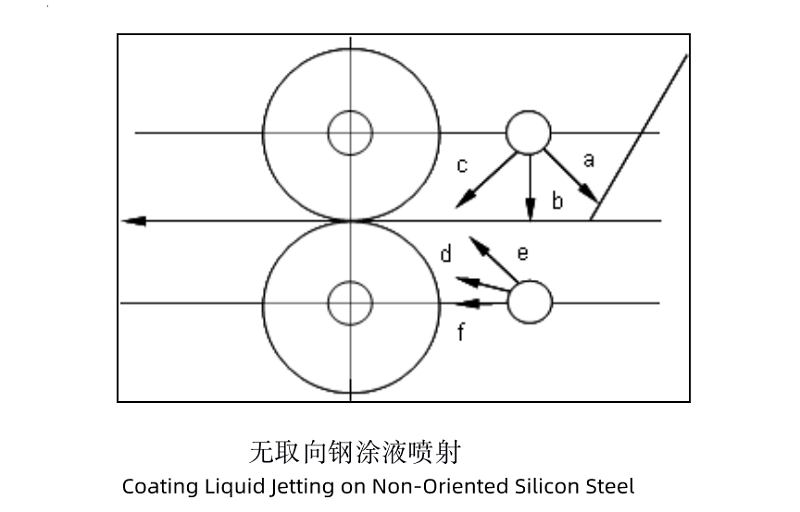
Bunlardan c ve e'nin enjeksiyon yönleri doğrudur, diğer yönler kaplama kusurlarına neden olacaktır.
Kaplama sıvısının püskürtme açısının ve püskürtme hacminin ayarlanması prensibi, kaplama sıvısının kaplama silindiri üzerine kesintisiz ve eşit bir şekilde püskürtülmesini sağlamalı ve kaplama sıvısının püskürtme basıncının çok yüksek olmasını veya püskürtme yönünün çok yüksek olmasını önlemelidir. kaplama sıvısı başlığı. Yanlış püskürtüldü. Kabarcıklar oluşturmak için, kaplama sıvısının püskürtme basıncının çok düşük olmasını veya kaplama sıvısı başlığının püskürtme yönünün yanlış olmasını da önlemek gerekir; bu durum, kaplama sıvısının püskürtülmesine veya kaplama silindiri üzerine püskürtülmesine neden olmaz, bu da kabarcıkların oluşmasına neden olur. eksik kaplamalar ve lekeler gibi kaplama kusurları.
Kaplamalardaki Ana Kusurların Nedenleri ve Karşı Önlemleri
(1) Eksik kaplama:
Sebebi: Nozulların, kollektörlerin, sirkülasyon pompalarının ve diğer ekipmanların tıkanması, kaplama akışkanının püskürtme açısı basıncının hatalı olması veya kaplama akışkanının yetersiz olmasından kaynaklanır.
Karşı önlemler: Çalışma sırasında sık sık kontrol edin, başlığı zamanında temizleyin ve temizleyin ve başlığın enjeksiyon basıncını ve açısını ayarlayın.
(2) Çift hat:
Nedenleri: Kaplama sıvısının özgül ağırlığının çok yüksek olması; kaplama sıvısının viskozitesi yüksektir; kaplama silindirinin sertliği yüksektir; kaplama silindirinin azalması küçüktür.
Karşı önlemler: Sıvı hazırlama işlemini kesinlikle standartlaştırın ve sürece göre kaplama sıvısının hedef aralık içindeki oranını kontrol edin; Kaplama sıvısının sıcaklığını makul şekilde kontrol edin. Yüksek sıcaklıktaki kaplama sıvıları eskimeye eğilimlidir ancak sıcaklığın çok düşük olması durumunda kaplama sıvısının viskozitesi yüksek olacak ve kaplama sırasında yayılacaktır. Yavaş yavaş çift çizgiler oluşur (optimum sıcaklık 10-20 derecedir); kaplama silindiri yüksek sertliğe sahip olup, kaplama sırasında kolaylıkla çift hatlar üretilir. Bu nedenle ünitenin hızına göre daha düşük sertliğe sahip bir kaplama silindiri seçilmeli, kaplama silindiri ise gerçek kaplama durumuna göre seçilmelidir. Kaplama silindirinin diş miktarını makul şekilde ayarlayın.
(3) Düzensiz ton:
Nedenleri: zayıf alkali temizleme, çelik plaka üzerinde yağ lekeleri; düzensiz kaplama; kaplama silindirinin yaşlanması; uygunsuz kurutma ve pişirme sıcaklığı kontrolü vb.
Karşı önlemler: Alkali temizlemenin kalitesini artırın; Kaplama miktarını kaplama standartlarına göre sıkı bir şekilde kontrol edin ve kaplama silindirinin azaltılmasını, tüm çelik levha yüzeyi üzerindeki kaplama miktarının mümkün olduğu kadar küçük sapma ile hedef aralıkta kontrol edilmesini sağlamak için zamanında ayarlayın, böylece kaplama sağlanır. Üniforma; Kaplama silindirinin eskidiği tespit edilirse, kaplama silindiri zamanında değiştirilmeli ve kurutma ve sinterleme fırınının sıcaklığı, ünite hızındaki değişikliklere göre zamanında makul bir şekilde kontrol edilmelidir.